

ÜRETİM & İMALAT


PROFİL BÜKME

Profil büküm, kutu, boru, köşebent, NPI, NPU veya lama gibi farklı kesitlerdeki metal profillerin, özel kalıplar ve makineler yardımıyla belirli bir yarıçap (radüs) ve açıda soğuk olarak şekillendirilmesi işlemidir. Kaynaklı birleştirme yerine kesintisiz esneklik ve estetik sağladığı için endüstriyel imalatta sıklıkla tercih edilir.
Profil Büküm Yöntemleri ve Çeşitleri
-
Silindir (Üç Toplu) Büküm: Profilin üç adet tahrikli top veya vals arasında sıkıştırılarak kademeli olarak dairesel forma getirilmesidir. Genellikle geniş radüslü yaylar ve tam daireler için kullanılır.
-
-
Malafa ile Büküm: Profil veya borunun içinin büküm esnasında ezilmesini, kırışmasını önlemek için içerisine "malafa" adı verilen destekleyici bir aparat yerleştirilerek yapılan hassas bükümdür.
-
-
Kılıcına (Zor Yönüne) Büküm: Dikdörtgen veya oval profillerin dar kenarı yerine, yüksek mukavemet gösteren geniş kenarı doğrultusunda bükülmesidir. Yüksek hassasiyet ve güçlü makineler gerektirir.
-
-
Yatık Büküm: Profilin zayıf ve esnek olan dar ekseni yönünde yapılan büküm işlemidir.
-
-
Boynuz Büküm: Profilin önce iki uç kısmına açı verilmesi, ardından ters çevrilerek orta kısmının bükülmesiyle çift yönlü form kazandırılmasıdır
SAC BÜKME
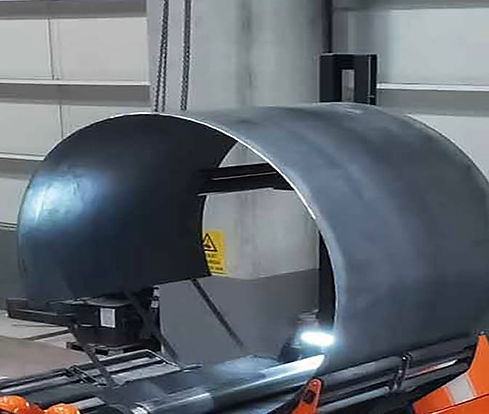
Sac büküm, düz metal levhaların kuvvet uygulanarak belirli bir açıda veya formda kalıcı olarak şekillendirilmesi işlemidir. Bu işlem sırasında metal levhanın kalınlığı değişmez; sadece plastik deformasyon yoluyla yeni bir geometrik şekil kazanması sağlanır. Genellikle otomotiv, beyaz eşya, havacılık, inşaat ve makine imalatı gibi birçok sanayi kolunda temel üretim yöntemi olarak kullanılır.
Temel Sac Büküm Yöntemleri
-
Abkant (Pres) Büküm: En yaygın yöntemdir. Sacın bir alt kalıp (V yatağı) üzerine konularak üst kalıp (bıçak) vasıtasıyla preslenmesiyle gerçekleştirilir. CNC kontrollü abkant makineleri sayesinde yüksek hassasiyetli açılar elde edilir.
-
-
Silindir (Rulo) Büküm: Sac levhaların boru, tank veya dairesel yaylar oluşturacak şekilde silindirik olarak bükülmesi işlemidir. Genellikle 3 veya 4 valsli makineler kullanılır.
-
-
Hava Bükümü: Üst kalıbın sacı alt kalıbın tabanına kadar itmediği büküm türüdür. Açı, üst kalıbın aşağı inme derinliğiyle ayarlanır ve tek bir kalıpla farklı açılar bükülebilir.
-
-
Kalıpta (Basarak) Büküm: Sacın alt ve üst kalıp arasında tamamen sıkıştırılarak kalıbın tam şeklini alması yöntemidir. Seri üretimde yüksek hassasiyet sağlar ancak her farklı şekil için ayrı kalıp gerekir.
PLAZMA KESİM
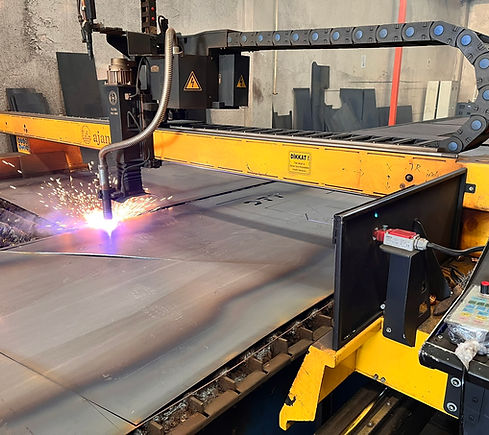
Plazma kesim, özellikle paslanmaz çelik, alüminyum, bakır ve karbonlu çelik gibi elektriği ileten metal malzemelerin, maddenin dördüncü hali olan yüksek sıcaklıktaki iyonize gaz (plazma) arkı kullanılarak hızlı ve temiz bir şekilde kesilmesi işlemidir.
Plazma arkı, kesilecek metal yüzeyi hızla eritirken, yüksek basınçlı hava veya gaz akışı da eriyen malzemeyi bölgeden uzaklaştırarak kesimi tamamlar.
Öne Çıkan Avantajları
-
Yüksek Hız: Kalın ve orta kalınlıktaki metallerde diğer geleneksel yöntemlere göre çok daha hızlıdır.
-
Geniş Malzeme Yelpazesi: Elektrik iletkenliği olan tüm metallerde (pirinç, dökme demir, titanyum vb.) sorunsuz çalışır.
-
Maliyet Avantajı: Özellikle 12 mm üstü kalın malzemelerde Hypertherm verilerine göre lazer kesime kıyasla daha ekonomik bir işletme maliyeti sunar.
-
Kalın Sac Performansı: Teknolojisine bağlı olarak 100 mm ila 160 mm kalınlığa kadar olan malzemeleri kesebilir.
Kullanılan Gazlar ve Ekipmanlar
Plazma kesim sistemlerinde işlem türüne ve metal tipine göre argon, hidrojen, azot veya sadece sıkıştırılmış temiz hava (kuru hava) kullanılır. Endüstriyel üretimlerde yüksek hassasiyet için Ermaksan ve Ajan CNC gibi markaların geliştirdiği bilgisayar kontrollü CNC Plazma tezgâhları tercih edilirken, atölyelerde taşınabilir Magmaweld gibi manuel cihazlar da yaygındır